ピカールでチタンを磨くとどうなる?焼き色が消える罠と鏡面化の極意
金属磨きの代名詞として、半世紀以上にわたりプロの現場からサンデーメカニックまで幅広く愛され続けている日本磨料工業の「ピカール」。ホームセンターの棚に数百円で並ぶこの黄色い缶は、くすんだ真鍮やアルミ、ステンレスを一瞬で輝かせる万能薬として親しまれています。しかし、近年オートバイのカスタムマフラーやアウトドア用のマグカップ、さらには高級腕時計に至るまで「チタン製品」が爆発的に普及するなか、ネット上である深刻なトラブルの報告が急増しています。
それは、「愛車やギアをピカールで丹念に磨き込んだら、あの美しい青紫色のグラデーションが完全に消え去り、ただの白っぽい銀色になってしまった」「小傷を消そうとしたのに、かえって曇ってムラが広がった」という悲鳴です。なぜ、金属磨きの王道であるはずのピカールが、チタンに対しては思わぬ“落とし穴”となってしまうのでしょうか。本稿では、金属工学の知見と現場の整備士・クラフトマンの実践データを踏まえ、ピカールでチタンを磨く際のリスク、失われた輝きの再生法、そしてプロレベルの鏡面に仕上げる正しい研磨プロトコルを徹底的に解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:チタン特有の鮮やかな青紫色はナノ単位の酸化被膜による光の干渉色であり、ピカールで磨くと研磨粒子によって被膜が削り取られ、焼き色は確実に消滅する。
- 要点2:チタンは「硬い」と思われがちだが純チタンの表面硬度はステンレス以下であり、粘り気が強いため、番手を無視した研磨は深い引き傷や白ボケの元凶となる。
- 要点3:鏡面化には耐水ペーパーによる段階的下地処理と青棒バフ掛けが不可欠であり、消えた焼き色は脱脂後のバーナー加熱によってDIYでも鮮明に再発色できる。
【衝撃の落とし穴】ピカールでチタンを磨くとどうなる?焼き色が消える科学的理由
結論から申し上げますと、ピカールで焼き色のついたチタンを磨くと、その美しいグラデーションは跡形もなく消え去ります。これは製品の欠陥ではなく、チタンの発色原理と研磨剤の物理的性質を照らし合わせれば、当然生じる現象です。
オートバイのチタンエキゾーストパイプやサイレンサーに見られる「チタンブルー」と呼ばれる鮮烈な色彩は、塗料で着色されているわけではありません。チタンの表面に自然あるいは人為的に形成された、極めて薄い酸化被膜(二酸化チタン皮膜)が光を反射する際、特定の波長が打ち消し合い、別の波長が強調される「光の干渉現象」によって人間の目に色として知覚されています。シャボン玉の表面や水たまりに浮いた油膜が虹色に見えるのと全く同じ原理です。
ここで重要となるのが、その皮膜の厚みです。鮮やかな青色や紫色を発色する酸化被膜の厚さは、およそ50〜70ナノメートル(0.05〜0.07マイクロメートル)という極微の世界です。対して、日本磨料工業のピカール液に含まれているアルミナ系研磨粒子の平均粒径はおよそ約3マイクロメートル(3,000ナノメートル)前後に達します。つまり、皮膜の厚さに対して数十倍もの巨大な研磨粒子で表面を物理的に擦り落としていることになります。研磨剤を布に取って軽く数回撫でただけでも、数ナノメートルの繊細な酸化膜は一瞬で削剥され、下地の金属チタン素地が露出して無垢のシルバーに戻ってしまうのです。
ネット上の掲示板やSNSでは「チタンマフラーを綺麗にしようとしてピカールで拭いたら、宝物の焼け色が剥げて泣いた」という失敗談が後を絶ちません。白サビやくすみを落とすだけのつもりが、最も価値のあるアイデンティティを自ら破壊してしまう結果になるため、着色されたチタンへの無計画なピカール使用は絶対に避けなければなりません。

【成分徹底比較】通常ピカールとピカールケアーの違いとチタン研磨剤の適性
ピカールをチタンに用いる際、もう一つ知っておくべきは「液状の通常ピカール」とチューブタイプの「ピカールケアー」の差異です。どちらも同じブランド名を冠していますが、その基材と研磨特性には明確なチューニングの違いが存在します。
| 項目・研磨剤種別 | 性状・成分・研磨粒径 | 市場実勢価格帯 | チタン加工における推奨度・見解 |
|---|---|---|---|
| ピカール液(通常缶) | 乳化液状/研磨材(約20%・アルミナ系)/灯油成分含有/強めの溶剤臭 | 350〜500円(300g) | 広範囲の下地研磨に優秀。ただし液垂れしやすく、食器類への使用後は脱脂洗浄が必須。 |
| ピカールケアー(チューブ) | ペースト状/微粒子研磨材(約25%)/におい控えめ/精密研磨向け | 450〜650円(150g) | 油膜保持力が高く、飛び散らないため腕時計や小物ギアの部分研磨に最適。仕上がりが均一。 |
| 青棒(酸化クロム固形) | 固形油脂練り込み/サブミクロン超微粒子(約0.5μm以下) | 800〜1,500円(ブロック) | 鏡面仕上げの到達点。バフ掛けとの併用でチタン特有の曇りを完全に消し去る必須素材。 |
| ダイヤモンドペースト | 油性シリンジ入り/人工ダイヤモンド粉末(0.5〜3.0μm各種) | 1,200〜3,000円(セット) | 64チタン合金などの高硬度素材の傷消しに最強。切削力と鏡面化のスピードが極めて高い。 |
ピカールケアーは、液状のピカールと比較して研磨粒子の均一性が高く、ペースト状であるため垂直面や細部の作業でも垂れません。灯油特有の臭気も抑えられているため、室内での作業やチタンマグカップなどのメンテナンスには、通常の缶入りピカール液よりもピカールケアーを選択する愛好家が圧倒的多数を占めています。
【失敗知らず】ピカピカの鏡面に仕上げるチタン鏡面仕上げ手順と必須アイテム
「焼き色が消える」というデメリットは、裏を返せば「白濁した焼けムラやサビをリセットし、完全な鏡面に仕立て直したい」という目的においては最大の強みとなります。しかし、チタンという金属は熱伝導率が極めて低く(鉄の約4分の1、銅の約23分の1)、研磨時に摩擦熱が局所へ急激に蓄積するうえ、粘り気が強いため砥粒の「目詰まり」を起こしやすい極めて難削な素材です。
ただピカールを布につけて力任せにゴシゴシ擦るだけでは、摩擦熱で金属が変質したり、表面に浅い引き傷が無数に残って白く曇る「ヘアライン状の濁り」が発生します。プロが実践する完璧なチタン鏡面化の手順は以下のステップを踏みます。
ステップ1:徹底的な脱脂と耐水ペーパーによる段取り研磨
作業の成否を分ける最大の分水嶺は、初期の汚れ落としです。パーツクリーナーまたは中性洗剤を用い、表面の油分や砂塵を完全に洗い流します。砂粒が一つでも残っていると、研磨中に深い筋傷を刻み込む大惨事になります。
深いガリ傷や焼け焦げがある場合、いきなりピカールを使ってはいけません。研磨力が不足し、何時間擦っても傷の段差は消えません。まずは耐水ペーパーを使用し、水をかけながら一定方向に研磨していきます。
- 400番〜600番:ガリ傷、激しい飛び石傷、重度の熱酸化皮膜の荒削り
- 800番〜1000番:前工程の研磨目を消し、均一な半ツヤ消し状態へ均す
- 1500番〜2000番:微細なペーパー目を極限まで平滑化し、シルクのような鈍い反射を作る
ステップ2:ピカールによる中間ポリッシング
2000番まで番手を刻んで平滑にした段階で、いよいよピカールの出番となります。ネル布や使い古した綿100%のウエスに少量のピカール(またはピカールケアー)を取り、小さな円を描くように均一に圧力をかけていきます。この段階で、金属表面は一気に輝きを帯び始め、自分の顔の輪郭が映り込むレベルに到達します。布が削り取られた金属粉で真っ黒になったら、常に綺麗な面へと布を折り返して作業することが、傷の再発を防ぐ鉄則です。
ステップ3:青棒バフ掛けによる極限の鏡面出し
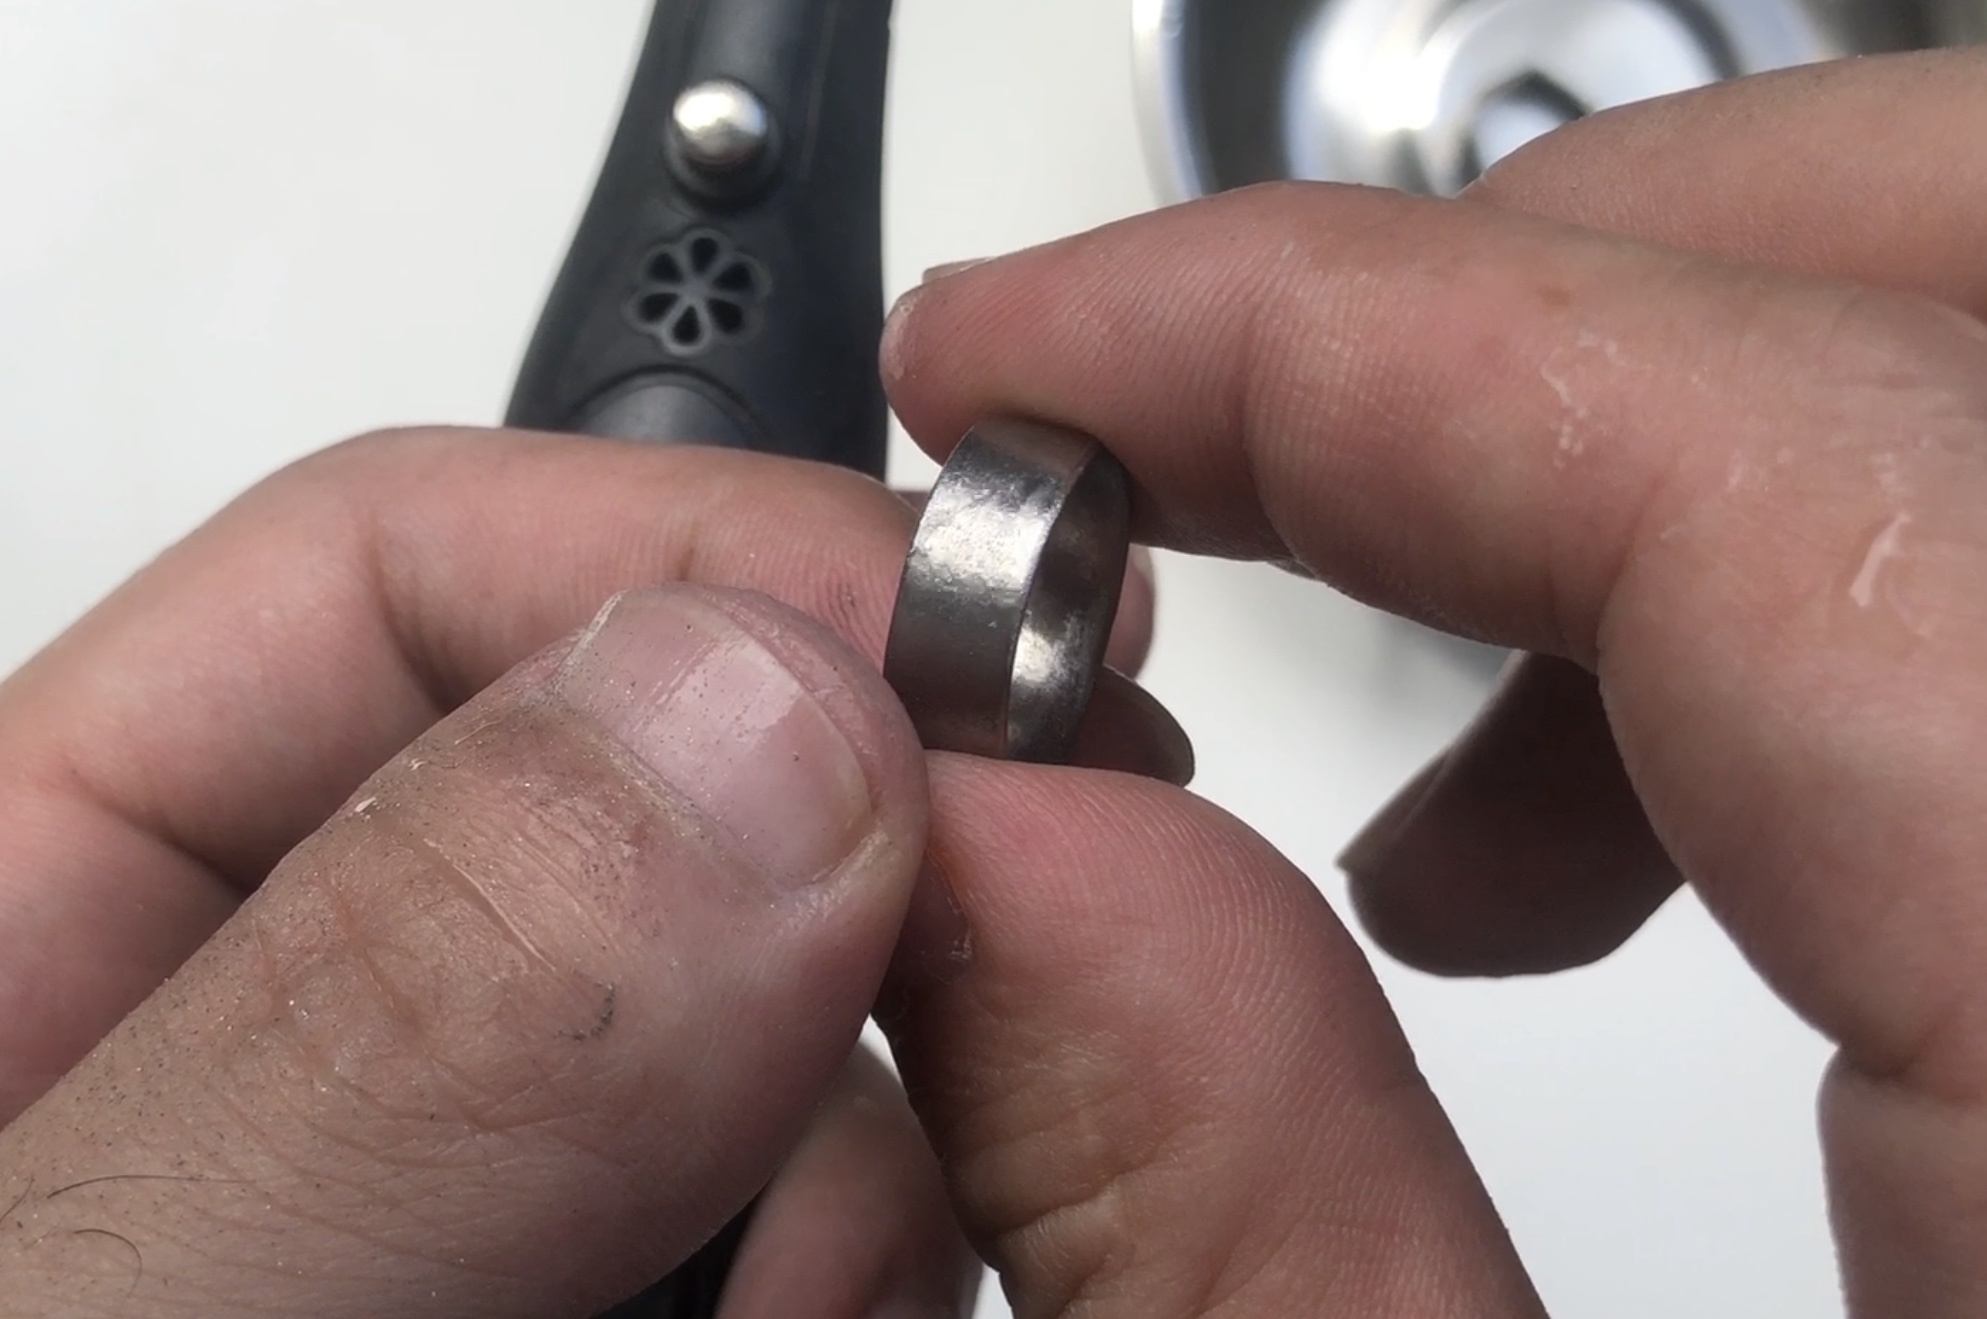
ピカール単体では、強い光源(LEDライトなど)にかざした際に特有の「微細な磨き傷(スワールマーク)」が残ります。真の超鏡面(鏡として文字が歪みなく読める状態)に仕上げるには、最終工程として青棒(酸化クロム研磨剤)を用いたバフ掛けを敢行します。電動ドリルやリューターに装着したフェルトバフに青棒を擦り付け、チタン表面を低速から中速で優しく撫でるように研磨します。熱を持たせないよう適度にインターバルを挟むことで、チタン特有の深く濡れたような光沢が完成します。
【用途別マニュアル】マフラー・マグカップ・腕時計の磨き方と現場のリアル
チタン製品と一口に言っても、使われている環境や合金の種類によって取り扱いのプロトコルは根本から異なります。現場で頻出する3大カテゴリーについて、それぞれの核心的注意点を検証します。
1. バイク・車のチタンマフラー研磨
マフラー磨きにおける最大の鉄則は、「エンジンが完全に冷え切った状態で行うこと」です。熱を持った状態のチタンに有機溶剤や油分を含むピカールを塗布すると、溶剤が瞬時に焼き付き、除去不可能な茶褐色のシミを残します。また、マフラーのパイプ部分は走行中の小石や油分が付着しているため、入念な水洗いとパーツクリーナーによる完全脱脂を行ってから作業に入らなければなりません。
2. キャンプ用チタンマグカップの磨き方と衛生管理
直火にかけて底面が煤けたり、経年使用で茶渋や斑点状のくすみが出たチタンマグは、ピカールで新品同様の輝きを取り戻すことが可能です。ただし、ピカールには石油系炭化水素(灯油成分)が含まれています。研磨完了後は、中性洗剤とスポンジで入念に3回以上丸洗いし、熱湯で煮沸消毒するプロセスを怠ってはなりません。また、スノーピーク等のチタン製品に施されている「陽極酸化処理(電解着色)」のカラーモデルをピカールで磨くと、表面のカラーが一瞬で消し飛びます。色付きマグへの使用は絶対NGです。
3. 高級チタン腕時計ポリッシュの重大な注意点
グランドセイコーのブライトチタンやシチズンのスーパーチタニウムなど、近年の高級腕時計にはチタンが多用されています。日常使用でついたケースやブレスレットの小傷を消そうとピカールを手に取る時計愛好家がいますが、ここには壊滅的な落とし穴が存在します。
近年のチタンウォッチの多くには、傷つきやすいチタンの弱点を補うため、表面に「硬化被膜コーティング(DLCコーティングやデュラテクト、ダイヤシールド等)」が施されています。この硬質コーティングの上から研磨剤をかけると、コーティング膜が部分的に剥離し、まだら状の悲惨な外観になります。一度コーティングが剥がれたケースは、メーカーでの外装全交換(数万〜数十万円)以外のリカバリーが効きません。コーティング仕様のチタン時計には、研磨剤は一切使用してはならないというのが時計修理業界の鉄則です。
【DIY裏技】消えたグラデーションを呼び戻す「チタンマフラー焼け色復活」と酸化被膜再生術
「ピカールで磨きすぎて焼き色が消えてしまった」「鏡面にリセットしたあと、自分の好きな位置に鮮やかなグラデーションを再形成したい」――そんなDIYユーザーのために、失われたチタンの酸化被膜を意図的に再生させる裏技的手法を伝授します。
酸化被膜の厚みは、金属チタンが酸素と結合する際の「加熱温度」に厳密に比例します。この物性を利用し、市販のガストーチ(家庭用カセットボンベ装着型のバーナー)を用いて人為的に皮膜を成長させる手法です。
加熱温度と発色の相関データ
- 約200℃〜250℃:ごく淡い麦わら色(ライトゴールド)
- 約300℃〜350℃:深みのある黄金色(アンバー)
- 約400℃前後:赤紫色(パープル)
- 約450℃〜500℃:最も美しい鮮烈なコバルトブルー(チタンブルー)
- 約550℃〜600℃以上:水色から白濁した灰色(過加熱による酸化劣化)
この焼け色復活作業における最大の成否は、「極限の脱脂」にあります。チタン表面に指紋の皮脂やウエスの油分が1ミリグラムでも残っていると、バーナーで熱した瞬間にその油分が黒焦げの炭素となり、指紋の形のまま一生消えない黒い焼きムラとして焼き付きます。作業直前にはシリコンオフやブレーキクリーナーを大量に吹き付け、使い捨てのニトリルグローブを着用して素手では一切触れない環境を構築してください。
バーナーの炎は、対象物から10〜15センチほど離し、常に動かしながら全体を均等に温めていきます。チタンは熱伝導が遅いため、炎を当てている部分ではなく少し遅れて色が浮き出てきます。黄色から紫、そして青へと変化した瞬間にサッと炎を引くのが、プロ顔負けの鮮やかなグラデーションを作る秘訣です。

一般に知られていない盲点とネットの誤解|【プロの結論】おすすめできる人・慎重になるべき人の判断基準
金属加工の現場や材料工学の視点から見ると、ネット上で語られるチタンの扱いには明らかな誤解が蔓延しています。最も悪質な迷信は「チタンは航空宇宙素材だから、ダイヤモンドのように硬く、何で磨いてもビクともしない」という思い込みです。
確かに純チタンは比強度(重量あたりの強度)や耐食性において鉄やアルミニウムを圧倒します。しかし、表面の「硬さ」を示すビッカース硬度(HV)で比較すると、工業用純チタン(JIS 2種)は約110〜150 HV程度に過ぎません。これは一般的なオーステナイト系ステンレス(SUS304の約180〜200 HV)よりも明確に「柔らかい」数値です。つまり、チタンは傷がつきにくいどころか、日常の摩擦で容易に擦り傷が入る繊細な金属なのです(※64チタン合金などの特殊合金を除く)。この素材特性を無視して荒い研磨剤をゴシゴシと擦り付ければ、金属表面がボロボロに荒れてしまうのは力学的な必然です。
【プロの結論】チタン研磨にピカールを使ってよい人・避けるべき人
ここまでの科学的エビデンスを踏まえ、ピカールによるチタン磨きを実践すべきユーザーと、絶対に手を出すべきではないユーザーの明確な境界線を提示します。
▼ ピカール研磨を迷わずおすすめできる人
- 「焼き色を完全に消し去り、鏡面のシルバーに統一したい」と考えているカスタム志向の人
- 無垢のチタンマグカップやカトラリーの頑固な煤・くすみを落とし、ピカピカに再生したいキャンパー
- 自力でペーパー掛けからバフ掛けまで行い、最後にバーナーで好みの焼き色をイチから創出する熱意と設備があるDIY上級者
▼ ピカールの使用を絶対に避けるべき人
- マフラーに元々ついているメーカー純正の美しいチタンブルーの焼け色を「保護・維持」したい人
- 表面に硬化コーティングやサンドブラスト(梨地)加工、陽極酸化発色処理が施された腕時計・ギアを所有している人
- 「布につけて数分適当に擦れば、魔法のように小傷が消えて元通りになる」と過度な期待を抱いている人
【チタン 磨き ピカール】に関するよくある質問(FAQ)
Q1:ピカールで磨いたらマフラーの青い色が剥げて銀色になってしまいました。もう二度と元には戻りませんか?
A1:ご安心ください、元に戻すことは可能です。チタンの青色は塗料ではなく酸化被膜ですので、表面をピカールで均一なシルバー鏡面に仕上げた後、パーツクリーナーで完全脱脂し、家庭用のガストーチバーナーで約450〜500℃を目安に慎重に炙ることで、鮮やかなチタンブルーの被膜をDIYで再形成(復活)させることができます。
Q2:チタンマグカップの内側をピカールで磨いても健康・衛生上の問題はありませんか?
A2:研磨作業自体に問題はありませんが、ピカール液には灯油成分や研磨鉱油が含まれています。磨いた後は台所用中性洗剤とスポンジで黒い研磨カスが完全に出なくなるまで複数回しっかりと洗い流し、最後に熱湯で煮沸洗浄してください。油分と研磨剤を完全に落としきれば、食器として安全に使用可能です。
Q3:ピカールとピカールケアー、チタンの傷消しにはどちらを買うべきですか?
A3:部分的な小傷消しや、飛び散りを防ぎたい腕時計の無垢ブレスレット、マグカップの研磨にはペースト状で研磨粒子の均一性が高い「ピカールケアー」が適しています。一方、エキゾーストパイプ全体など広い面積を一気に研磨する場合は、伸びが良くコストパフォーマンスに優れる液状の「ピカール液」が作業効率の面でおすすめです。
まとめ:今後の動向と失敗しないための判断基準
チタンというマテリアルは、圧倒的な軽さと耐食性、そして光を自在に操る酸化被膜の美しさを併せ持つ、現代の工業技術の結晶です。その気高い金属に対し、手軽さの代名詞であるピカールを当てがう行為には、確固たる知識と明確な目的意識が求められます。
「くすみを落とす」という曖昧な動機だけでピカールを手に取れば、数ナノメートルの神秘的な干渉色は一瞬で失われ、後悔の念に苛まれることになります。しかし、その研磨力を正しく理解し、耐水ペーパーによる緻密な下地処理や青棒による仕上げ、そしてバーナーによる熱処理技術と組み合わせれば、ピカールはチタンを最高峰の工芸品へと昇華させる極めて力強い武器となります。磨く前に「いま自分が触れようとしているチタンの表面状態は何なのか」を冷静に見極め、正しいツールと手順で愛用のチタン製品に命を吹き込んでください。 (出典: チタン 磨き ピカール(Yahoo!ニュース))
テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。
